데드 플레이트에 흔히 사용되는 재료
선정은 작동 조건을 파악하는 것에서 시작합니다. 재료 등급을 추천하기 전에 각 적용 분야의 수분 흡수, 정전기 축적 및 하중 요건을 검토합니다.
POM (아세탈)
대부분의 건조 제품 취급에 적합한 낮은 마찰과 우수한 치수 안정성.
UHMW-PE
마모성 제품 및 고속 슬라이드에 적합한 뛰어난 내마모성.
PPS
화학 물질에 노출되거나 온도가 높아도 성능을 유지합니다.
PEEK
사용 하중에서 아세탈이 변형될 수 있는 경우에 적합한 고온용 등급.
데드 플레이트에 적용되는 CNC 가공 역량
다축 장비에서 밀링, 평면 가공 및 모서리 마감 공정을 거쳐 데드 플레이트를 제작합니다. 가능한 경우 한 번의 셋업으로 가공하여 전체 길이에 걸쳐 평탄도를 유지합니다.
-
1
단일 셋업 밀링 및 평면 가공
재고정 작업을 최소화하면서 플레이트 전체 길이에 걸쳐 평탄도를 유지합니다.
-
2
구멍, 슬롯 및 카운터보어
위치 정확도가 지정된 공차 이내로 유지되도록 동일 공정에서 가공합니다.
-
3
표면 마감 제어
제품에 자국이 남지 않도록 제어하며, 요청 시 연마 또는 가벼운 텍스처 가공이 가능합니다.
-
4
모서리 마감
안전한 취급과 원활한 제품 이송을 위해 디버링 및 모서리 마감을 진행합니다.
일반적인 사양 범위
아래는 표준 가공 역량입니다. 더 엄격한 공차와 더 큰 크기는 건별로 견적을 제공합니다.
| 항목 | 표준 가공 역량 | Notes |
|---|---|---|
| 길이 / 너비 | 최대 1200 × 800 mm | 더 큰 크기는 건별 견적 |
| 두께 | 6–50 mm | 요청 시 더 얇은 판재 제공 가능 |
| 평탄도 | 300 mm당 0.1 mm | 요청 시 더 엄격한 공차 적용 가능 |
| 구멍 위치 공차 | ±0.1 mm | 중요 위치의 경우 ±0.05 mm |
| 표면 거칠기 | 표준 Ra 1.6 µm | Ra 0.8 µm 또는 연마 옵션 |
| 재료 두께 편차 | ±0.2 mm | 여러 지점에서 측정 |
이 공정에 적합한 프로젝트 유형
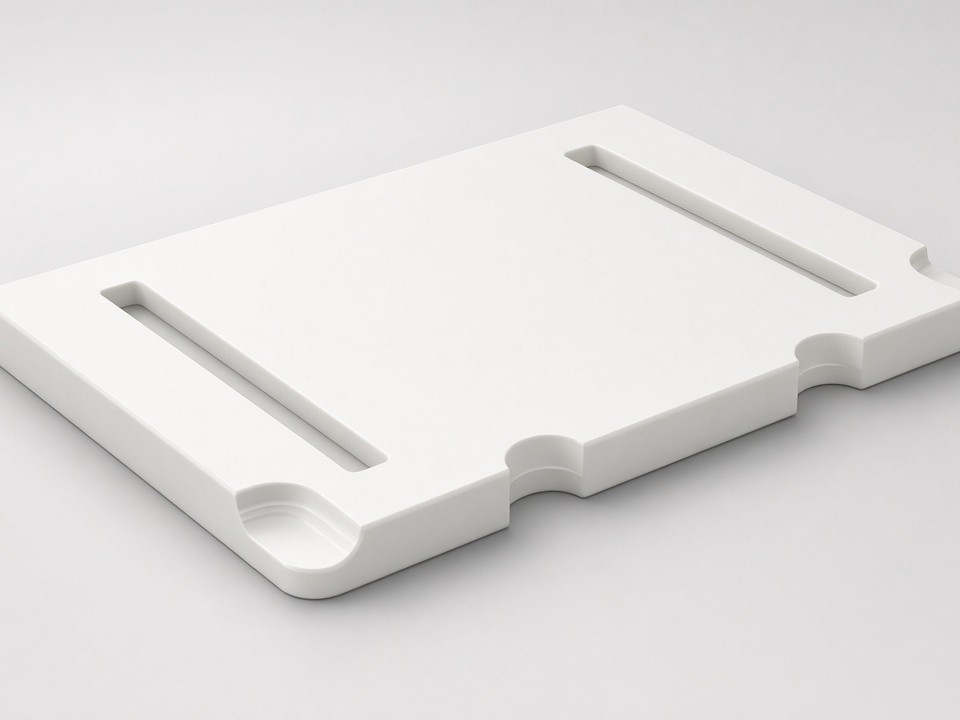
데드 플레이트는 성형 부품의 경제성이 낮거나 장비 제작 때마다 치수가 달라지는 경우, 주로 소량에서 중간 규모 수량으로 필요합니다.
- 레거시 장비용 교체 플레이트
- 신규 라인 레이아웃용 프로토타입 구간
- 비표준 구멍 패턴이 적용된 맞춤형 형상
- 생산량 감소 시 성형품을 기계 가공품으로 전환
생산량 감소로 성형 부품을 대신해 기계 가공해야 하는 경우, 동일한 도면 데이터를 사용해 첫 번째 생산분을 신속하게 제작합니다.
견적 요청 요건 제출 방법
재료 선호 사항, 연간 예상 수량, 표면 또는 마킹 요건과 함께 2D 도면이나 3D 모델을 보내 주세요. 재료 인증 옵션과 포장 세부 사항이 포함된 확정 견적을 회신해 드립니다.
1. 데이터 공유
재료 선호 사항과 연간 예상 수량이 포함된 2D 도면 또는 3D 모델을 보내 주세요.
2. 확정 견적 수령
재료 인증 옵션, 포장 세부 사항 및 샘플 납기를 포함합니다.
3. 일관된 품질로 반복 생산
배치 간 일관성을 유지하기 위해 재료 재고와 치공구 기록을 관리합니다.
견적 요청
반복 주문의 경우 배치 간 일관성을 유지하기 위해 재료 재고와 치공구 기록을 관리합니다. 요구 사항을 보내 주시면 확정 견적으로 회신해 드립니다.
- info@plasticcncpro.com
- 위치